
Твердосплавний інструмент для токарної обробки
Твердосплавний інструмент для токарних верстатів: змінні пластини ISO форм C, D, S, T, V, W, R з радіусом 0,2–2,4 мм, пластини з CBN і PCD, різці 10×10–40×40 мм, розточувальні оправки Ø8–50 мм, канавкові різці й пластини завширшки 1,5–4 мм.
Доставка Новою Поштою по всій Україні, безготівковий розрахунок і спеціальні умови для підприємств. Консультація та замовлення — за телефоном.
Як вибрати інструмент для токарної обробки
Токарний інструмент зі змінними пластинами — це пара «державка + пластина», і добирають її в такому порядку: операція, посадка в різцетримач верстата, форма пластини, потім сплав і стружколам під матеріал. Державку купують один раз, а пластини — у міру зносу, тому розумно обирати системи під поширені ISO-пластини.
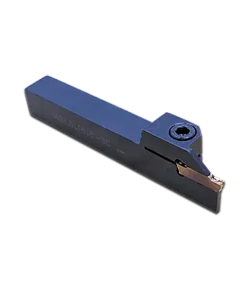
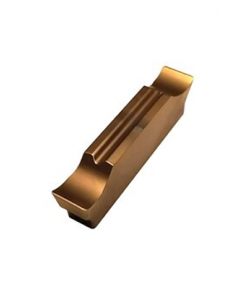
- Операція. Поздовжнє точіння й підрізання торця виконують прохідними різцями під ромб 80° і тригранні пластини, контури — різцями під ромб 55° та 35°, отвори — розточувальними оправками Ø8–50 мм. Для канавок є різці й пластини завширшки 1,5–4 мм, для відрізання — леза, які встановлюють у блоки.
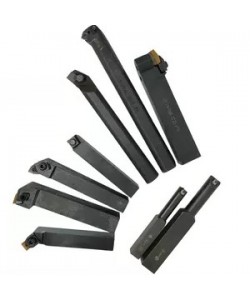
- Переріз державки. Різці випускаються перерізом від 10×10 до 40×40 мм. Беріть наймасивніший переріз, що вміщується в різцетримач із виставленням вершини по осі центрів, і мінімальний виліт.
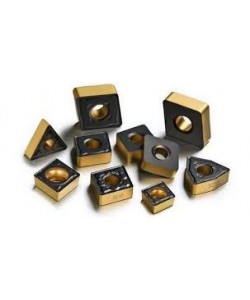
- Форма й задній кут пластини. Негативні двобічні CNMG, DNMG, WNMG, SNMG дають більше кромок і міцніші на чорнових проходах. Позитивні CCMT, DCMT, VBMT, TCMT ріжуть легше — для розточування, тонкостінних деталей і верстатів малої потужності.
- Сплав за групою ISO. В описах пластин зазначено групи P10–P40, M10–M40, K01–K30, N10–N20, S01–S25 та H01–H15. Для загартованих сталей призначені пластини з вершинами з CBN (CNGA, DNGA, TNGA), для алюмінію — з PCD і гострі шліфовані без покриття (CCGT, DCGT, VCGT).
- Радіус і стружколам. Радіус при вершині 0,2–0,4 мм — для чистових проходів і нежорстких деталей, 0,8 мм — універсальний, 1,2–2,4 мм — для чорнової обробки з великою подачею. Стружколам обирають за глибиною різання та подачею: від чистових геометрій до важких чорнових.
Типові помилки — позитивна пластина в гнізді під негативну, вершина вище чи нижче осі центрів, канавкова пластина іншої ширини, ніж різець або лезо, і надто гострий стружколам на чорновому режимі: кромка викришується. Якщо стружка намотується на деталь, збільште подачу або візьміть стружколам для легших режимів.
Гніздо державки очищайте від стружки під час кожної заміни пластини, вчасно замінюйте опорні пластини, гвинти й притиски. Пластини зберігайте в заводській упаковці. Тримайте набір рівних підкладок, щоб швидко виставляти висоту різця, а розточувальні оправки затискайте на всю довжину посадкової частини.
Часті запитання
Як дібрати пластину до канавкового різця?
За шириною й типорозміром: ширина в позначенні різця має збігатися з шириною пластини, різцю під 3 мм потрібна пластина завширшки 3 мм. У розділі є канавкові різці й пластини завширшки 1,5–4 мм; канавку, ширшу за пластину, прорізають за кілька врізань зі зміщенням.
Яку розточувальну оправку обрати для невеликих отворів?
Найменші оправки в розділі — Ø8 мм, під позитивні пластини CCMT06. Сталева оправка стійко працює з вильотом приблизно до 3–4 діаметрів; за більшого вильоту потрібна оправка з твердосплавним стрижнем — у позначенні вона починається з літери C, наприклад C10M-SCLCR-06.