
Твердосплавный инструмент для токарной обработки
Твердосплавный инструмент для токарных станков: сменные пластины ISO форм C, D, S, T, V, W, R с радиусом 0,2–2,4 мм, пластины с CBN и PCD, резцы 10×10–40×40 мм, расточные оправки Ø8–50 мм, канавочные резцы и пластины шириной 1,5–4 мм.
Доставка Новой Почтой по всей Украине, безналичный расчёт и специальные условия для предприятий. Консультация и заказ — по телефону.
Как выбрать инструмент для токарной обработки
Токарный инструмент со сменными пластинами — это пара «державка + пластина», и подбирают её в таком порядке: операция, посадка в резцедержатель станка, форма пластины, затем сплав и стружколом под материал. Державку покупают один раз, а пластины — по мере износа, поэтому разумно выбирать системы под распространённые ISO-пластины.
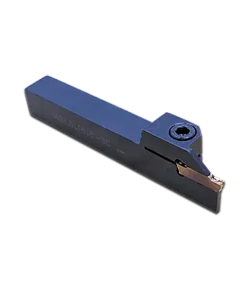
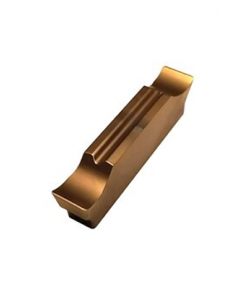
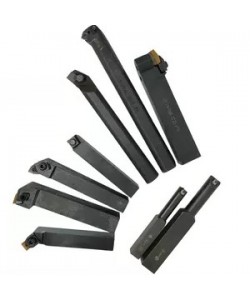
- Операция. Продольное точение и подрезку торца выполняют проходными резцами под ромб 80° и трёхгранные пластины, контуры — резцами под ромб 55° и 35°, отверстия — расточными оправками Ø8–50 мм. Для канавок есть резцы и пластины шириной 1,5–4 мм, для отрезки — лезвия, которые устанавливают в блоки.
- Сечение державки. Резцы выпускаются сечением от 10×10 до 40×40 мм. Берите самое массивное сечение, которое помещается в резцедержатель с выставлением вершины по оси центров, и минимальный вылет.
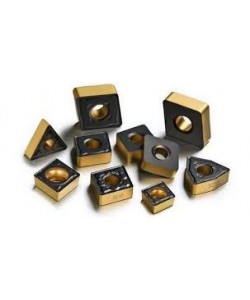
- Форма и задний угол пластины. Негативные двусторонние CNMG, DNMG, WNMG, SNMG дают больше кромок и прочнее на черновых проходах. Позитивные CCMT, DCMT, VBMT, TCMT режут легче — для расточки, тонкостенных деталей и маломощных станков.
- Сплав по группе ISO. В описаниях пластин указаны группы P10–P40, M10–M40, K01–K30, N10–N20, S01–S25 и H01–H15. Для закалённых сталей предназначены пластины с вершинами из CBN (CNGA, DNGA, TNGA), для алюминия — с PCD и острые шлифованные без покрытия (CCGT, DCGT, VCGT).
- Радиус и стружколом. Радиус при вершине 0,2–0,4 мм — для чистовых проходов и нежёстких деталей, 0,8 мм — универсальный, 1,2–2,4 мм — для черновой обработки с большой подачей. Стружколом выбирают по глубине резания и подаче: от чистовых геометрий до тяжёлых черновых.
Типичные ошибки — позитивная пластина в гнезде под негативную, вершина выше или ниже оси центров, канавочная пластина другой ширины, чем резец или лезвие, и слишком острый стружколом на черновом режиме: кромка выкрашивается. Если стружка наматывается на деталь, увеличьте подачу или возьмите стружколом для более лёгких режимов.
Гнездо державки очищайте от стружки при каждой смене пластины, вовремя меняйте опорные пластины, винты и прихваты. Пластины храните в заводской упаковке. Держите набор ровных подкладок, чтобы быстро выставлять высоту резца, а расточные оправки зажимайте на всю длину посадочной части.
Частые вопросы
Как подобрать пластину к канавочному резцу?
По ширине и типоразмеру: ширина в обозначении резца должна совпадать с шириной пластины, резцу под 3 мм нужна пластина шириной 3 мм. В разделе есть канавочные резцы и пластины шириной 1,5–4 мм; канавку шире пластины прорезают за несколько врезаний со смещением.
Какую расточную оправку выбрать для небольших отверстий?
Самые малые оправки в разделе — Ø8 мм, под позитивные пластины CCMT06. Стальная оправка устойчиво работает с вылетом примерно до 3–4 диаметров; при большем вылете нужна оправка с твердосплавным стержнем — в обозначении она начинается с буквы C, например C10M-SCLCR-06.