
Фрези кінцеві твердосплавні для металообробки
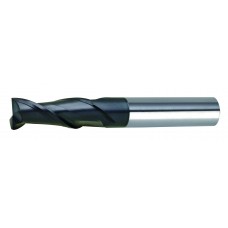
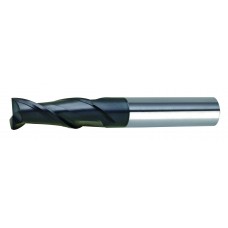
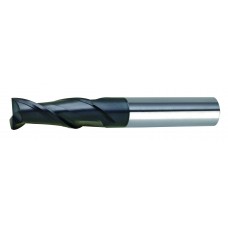
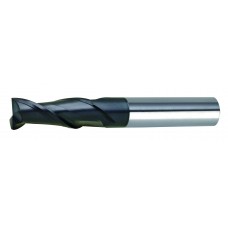
Суцільні твердосплавні кінцеві фрези Ø2–20 мм із 2, 3 і 4 зубами: з прямим торцем і з радіусом при вершині, стандартної та подовженої довжини 50–150 мм, із хвостовиком 3–20 мм.
Доставка Новою Поштою по всій Україні, безготівковий розрахунок і спеціальні умови для підприємств. Консультація та замовлення — за телефоном.
Як вибрати твердосплавну кінцеву фрезу
Суцільну твердосплавну фрезу обирають за операцією — паз, уступ, контур чи кишеня, — за матеріалом деталі та можливостями верстата: обертами шпинделя й якістю патрона. Твердий сплав дає змогу працювати на високих швидкостях, але погано переносить биття та вібрації, тому патрон і виліт так само важливі, як сама фреза.
- Кількість зубів. Двозубі фрези краще виводять стружку — для пазів, врізання й в’язких кольорових металів. Тризубі універсальні: підходять і для пазів, і для бічного фрезерування. Чотиризубі жорсткіші й дають чистішу поверхню під час бічного та чистового фрезерування сталей.
- Форма торця. Фреза з прямим торцем залишає гострий кут між стінкою й дном. Фреза з радіусом при вершині формує галтель, менше викришується на куті й краще переносить чорнову обробку твердих і в’язких матеріалів.
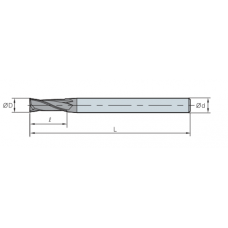
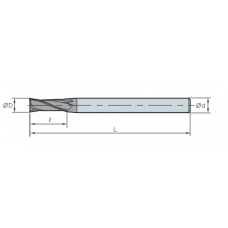
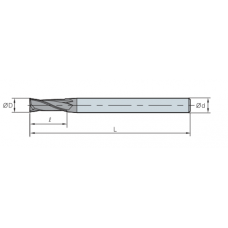
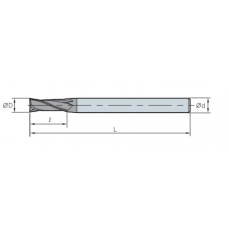
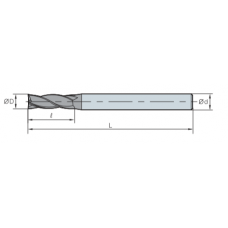
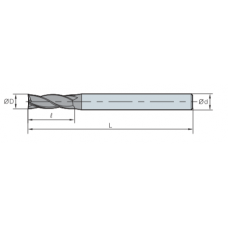
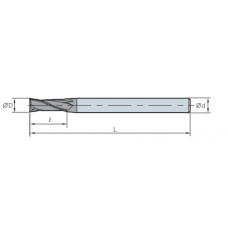
- Діаметр і довжина. У розділі фрези Ø2–20 мм із робочою частиною 6–75 мм і загальною довжиною 50–150 мм. Обирайте найкоротшу фрезу, якої вистачає на глибину: прогин зростає пропорційно кубу вильоту, і подовжена фреза потребує зниження режимів.
- Хвостовик і патрон. У більшості фрез хвостовик дорівнює діаметру (6, 8, 10, 12, 16, 20 мм), у дрібних фрез Ø2–5 мм він зазвичай 6 мм. Затискайте фрезу в цанговому, гідравлічному чи термопатроні з малим биттям; свердлильний патрон для неї не годиться.
- Матеріал деталі. Групу оброблюваного матеріалу зазначено в характеристиках: наприклад, є фрези для нержавіючих сталей і жароміцних сплавів (групи ISO M і S). Для алюмінію обирають фрези з 2–3 зубами й місткими канавками, щоб стружка не налипала й не пакетувалася.
Типові помилки — затискання в зношеній цанзі (биття в кілька сотих міліметра навантажує один зуб і швидко викришує кромку), надто низькі оберти за великої подачі на зуб і фрезерування глибокого паза чотиризубою фрезою без доброго відведення стружки. На верстатах із ЧПК бажане попутне фрезерування, на верстатах із люфтом у гвинті подачі — зустрічне.
Зберігайте фрези в індивідуальних пеналах, не допускаючи контакту кромок одна з одною та з металом. Зношені фрези переточують на спеціалізованому обладнанні; після переточування діаметр зменшується, це враховують у програмі ЧПК. Перед установленням протирайте хвостовик і цангу від оливи та стружки.
Часті запитання
Чи можна працювати твердосплавною кінцевою фрезою на універсальному фрезерному верстаті?
Можна, якщо шпиндель дає достатні оберти — для фрези Ø6 мм по сталі це кілька тисяч обертів за хвилину — і патрон не дає помітного биття. На верстаті з люфтом у гвинті подачі фрезеруйте зустрічним способом і знижуйте подачу на зуб, інакше фрезу затягує в метал і кромки викришуються.
Чому паз виходить ширшим за діаметр фрези?
Причина — биття фрези в патроні або її відтискання за великого вильоту. Для точного паза беруть фрезу, меншу за його ширину, і доводять стінки контурним проходом: наприклад, паз 12 мм обробляють фрезою Ø10 мм, а виліт роблять мінімальним.
1 724 грн.
1 724 грн.
1 724 грн.
1 786 грн.
1 922 грн.
1 982 грн.
2 060 грн.
2 060 грн.
2 193 грн.
2 271 грн.
2 291 грн.