
Фрезы концевые твердосплавные для металлообработки
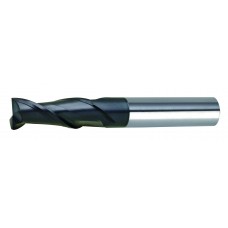
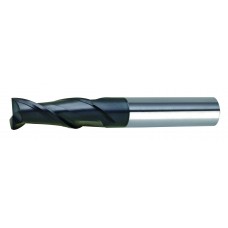
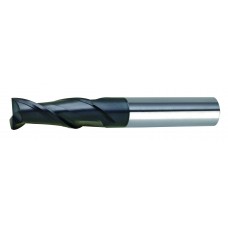
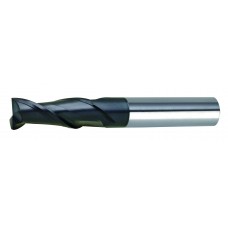
Цельные твердосплавные концевые фрезы Ø2–20 мм с 2, 3 и 4 зубьями: с прямым торцом и с радиусом при вершине, стандартной и удлинённой длины 50–150 мм, с хвостовиком 3–20 мм.
Доставка Новой Почтой по всей Украине, безналичный расчёт и специальные условия для предприятий. Консультация и заказ — по телефону.
Как выбрать твердосплавную концевую фрезу
Цельную твердосплавную фрезу выбирают по операции — паз, уступ, контур или карман, — по материалу детали и по возможностям станка: оборотам шпинделя и качеству патрона. Твёрдый сплав позволяет работать на высоких скоростях, но плохо переносит биение и вибрации, поэтому патрон и вылет так же важны, как сама фреза.
- Число зубьев. Двузубые фрезы лучше выводят стружку — для пазов, врезания и вязких цветных металлов. Трёхзубые универсальны: подходят и для пазов, и для бокового фрезерования. Четырёхзубые жёстче и дают более чистую поверхность при боковом и чистовом фрезеровании сталей.
- Форма торца. Фреза с прямым торцом оставляет острый угол между стенкой и дном. Фреза с радиусом при вершине формирует галтель, меньше выкрашивается на углу и лучше переносит черновую обработку твёрдых и вязких материалов.
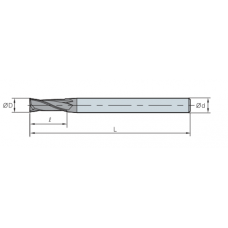
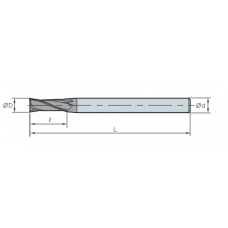
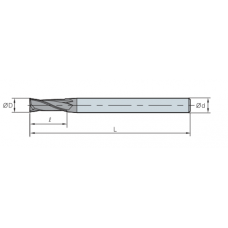
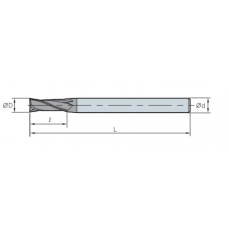
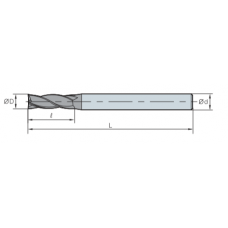
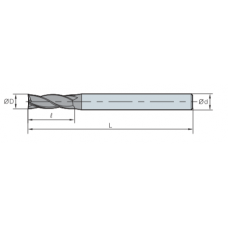
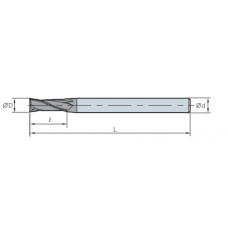
- Диаметр и длина. В разделе фрезы Ø2–20 мм с рабочей частью 6–75 мм и общей длиной 50–150 мм. Выбирайте самую короткую фрезу, которой хватает на глубину: прогиб растёт пропорционально кубу вылета, и удлинённая фреза требует снижения режимов.
- Хвостовик и патрон. У большинства фрез хвостовик равен диаметру (6, 8, 10, 12, 16, 20 мм), у мелких фрез Ø2–5 мм он обычно 6 мм. Зажимайте фрезу в цанговом, гидравлическом или термопатроне с малым биением; сверлильный патрон для неё не годится.
- Материал детали. Группа обрабатываемого материала указана в характеристиках: например, есть фрезы для нержавеющих сталей и жаропрочных сплавов (группы ISO M и S). Для алюминия выбирают фрезы с 2–3 зубьями и вместительными канавками, чтобы стружка не налипала и не пакетировалась.
Типичные ошибки — зажим в изношенной цанге (биение в несколько сотых миллиметра нагружает один зуб и быстро выкрашивает кромку), слишком низкие обороты при большой подаче на зуб и фрезерование глубокого паза четырёхзубой фрезой без хорошего отвода стружки. На станках с ЧПУ предпочтительно попутное фрезерование, на станках с люфтом в винте подачи — встречное.
Храните фрезы в индивидуальных пеналах, не допуская контакта кромок друг с другом и с металлом. Изношенные фрезы перетачивают на специализированном оборудовании; после переточки диаметр уменьшается, это учитывают в программе ЧПУ. Перед установкой протирайте хвостовик и цангу от масла и стружки.
Частые вопросы
Можно ли работать твердосплавной концевой фрезой на универсальном фрезерном станке?
Можно, если шпиндель даёт достаточные обороты — для фрезы Ø6 мм по стали это несколько тысяч оборотов в минуту — и патрон не даёт заметного биения. На станке с люфтом в винте подачи фрезеруйте встречным способом и снижайте подачу на зуб, иначе фрезу затягивает в металл и кромки выкрашиваются.
Почему паз получается шире диаметра фрезы?
Причина — биение фрезы в патроне или её отжим при большом вылете. Для точного паза берут фрезу меньше его ширины и доводят стенки контурным проходом: например, паз 12 мм обрабатывают фрезой Ø10 мм, а вылет делают минимальным.
1 724 грн.
1 724 грн.
1 724 грн.
1 786 грн.
1 922 грн.
1 982 грн.
2 060 грн.
2 060 грн.
2 193 грн.
2 193 грн.
2 271 грн.
2 291 грн.